激光切割产生的烟尘异味如何高效净化?
激光切割产生的烟尘和异味,既是健康隐患,也是设备杀手。
激光切割产生的烟尘异味如何高效净化?
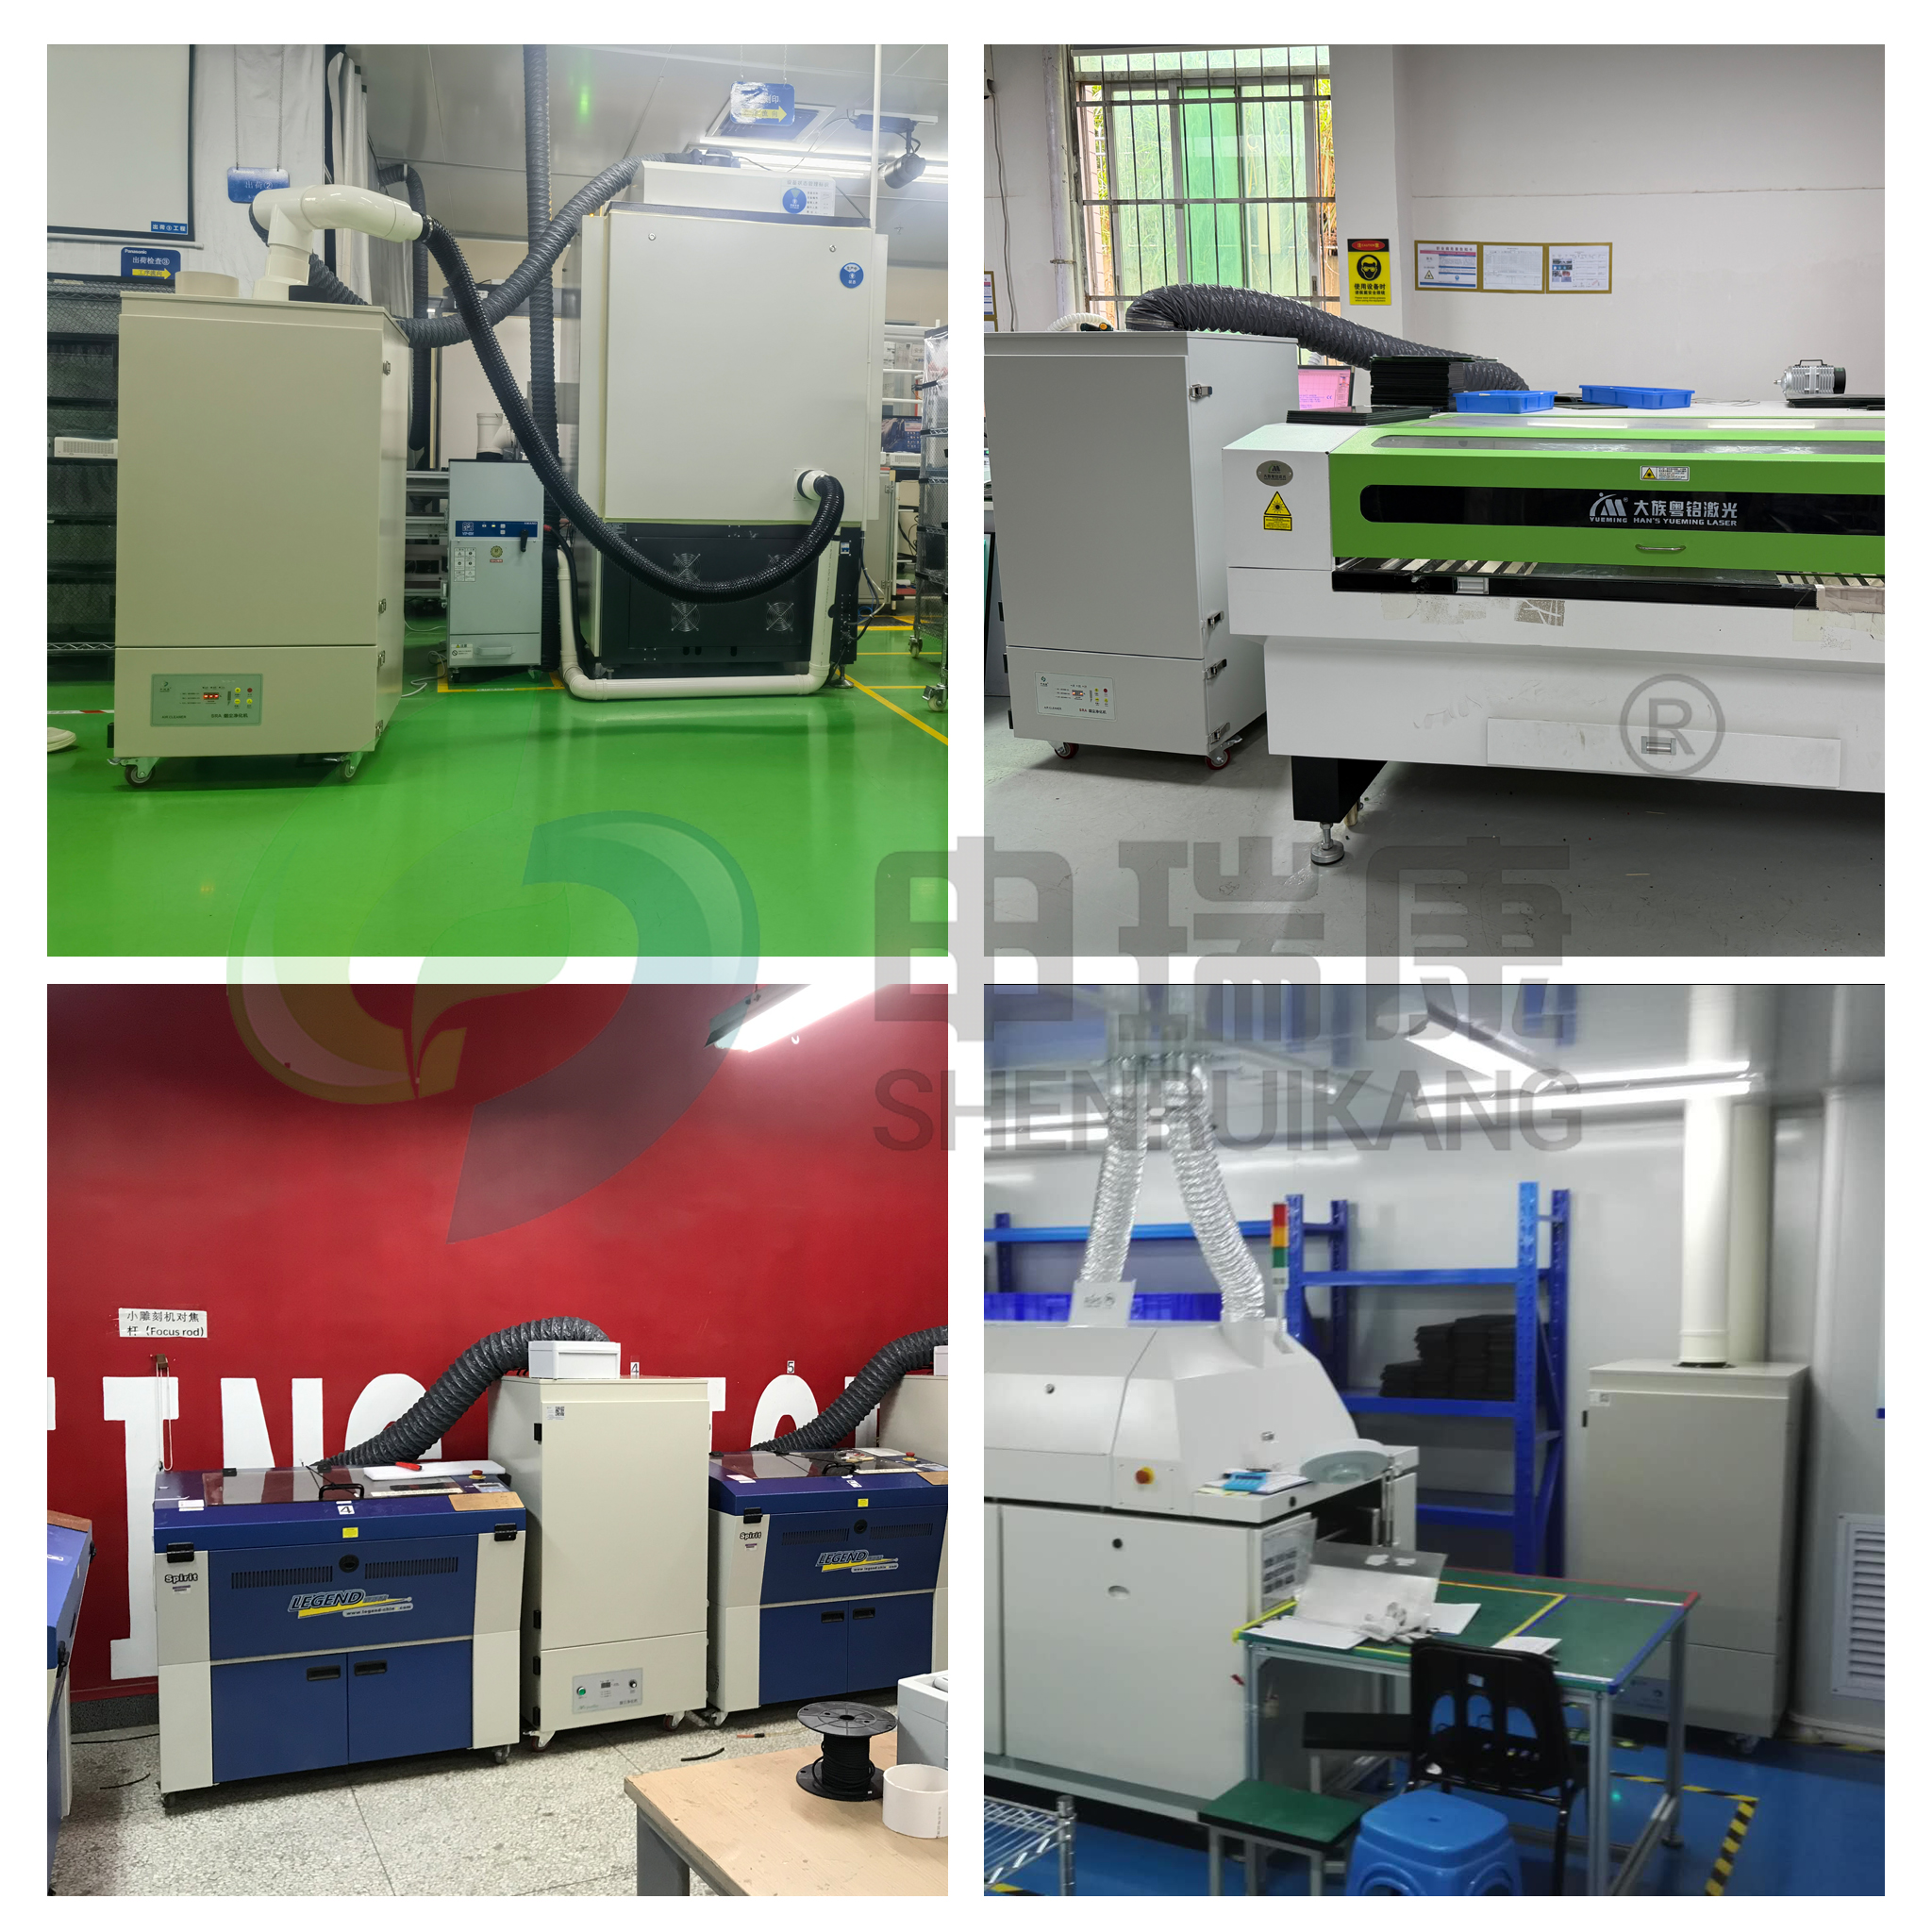
激光切割以其高精度、高效率的优势,已成为现代金属加工、广告标识、工艺礼品等行业的核心工艺。然而,激光束高温灼烧材料时产生的滚滚烟尘和刺鼻异味,却是一线操作人员每天都要面对的现实问题。这些烟尘不仅危害健康,还会附着在激光镜片和导轨上,缩短设备寿命,影响切割精度。如何高效净化激光切割烟尘异味?本文将系统解析激光切割烟尘的特点与危害,并给出申瑞激光烟尘净化机的完整净化方案。
一、激光切割烟尘:粒径小、成分杂、危害大
激光切割和普通机械切割有本质区别。激光束将材料瞬间加热至汽化温度,产生的烟尘实际上是材料在高温下蒸发后冷凝形成的亚微米级气溶胶颗粒。这些颗粒粒径极小,大部分在0.1至1微米之间,可以直接穿透人体呼吸道防御系统,深入肺泡。
烟尘成分因材料而异,但危害是共同的。 激光切割金属时,烟尘中可能含有铬、镍、锰等金属氧化物,长期吸入可能引起呼吸道刺激、咳嗽、哮喘甚至慢性肺病。切割亚克力、木材、皮革等非金属材料时,则会产生一氧化碳、甲醛、苯系物等挥发性有机化合物(VOCs),刺激眼睛、鼻子和喉咙,导致头痛或恶心,长期暴露还可能损害神经系统。激光切割PVC材料时,还会释放氯化氢等强腐蚀性气体,对设备和人体都有严重危害。
异味问题是烟尘的“孪生兄弟”。 激光切割产生的刺鼻气味,本质上是VOCs和有害气体混合的结果。很多操作人员反映“烟看不见了但味道还在”,这说明单纯的除尘并不能解决全部问题,气体过滤同样关键。
设备本身也在“受害”。 烟尘中的细小颗粒物会沉积在激光切割机的镜片、导轨和传动系统上,加速精密部件磨损,导致切割质量下降。一套高效的烟尘净化系统,保护的不仅是操作人员的肺,还有昂贵的激光设备。
二、高效净化的核心逻辑:源头捕获+三级过滤
激光切割烟尘的高效净化,需要“源头捕获”和“多级过滤”两个环节紧密配合。
源头捕获是第一步。 烟尘一经产生就开始向四周扩散,如果在扩散前不能有效捕获,后续再强大的过滤系统也只能处理“漏网之鱼”。激光切割机的切割台本身就是理想的集尘罩,但需要设计合理的下沉气流来阻挡热气流的上升趋势。对于热切割应用,下沉气流速度通常需要达到150至250英尺/分钟,才能有效防止烟气和颗粒逃离切割区域。
多级过滤是第二步。 激光切割烟尘中既有固体颗粒物,又有气态有害物质,单一过滤手段无法全面覆盖。科学的过滤方案需要分级处理:先拦截大颗粒,再高效过滤微细颗粒,最后吸附有害气体和异味。
三、申瑞三层过滤系统:颗粒物与异味一并解决
申瑞激光烟尘净化机的核心竞争力,在于其精心设计的三层过滤系统,专门针对激光切割烟尘“粒径小、成分杂、有异味”的特点进行了优化。
第一层:预过滤层——守护主滤芯的“前哨”。 预过滤层采用F7级过滤棉,负责吸附气流中较大的烟尘颗粒,避免主过滤层过早被堵塞。袋状结构设计使容尘量更大,有效延长主过滤器的使用寿命。更换周期为1至3个月,视实际工作场合而定。
第二层:HEPA高效过滤层——拦截亚微米颗粒。 这是整个净化系统的核心。申瑞采用进口玻璃纤维材质HEPA高效过滤网,W型折叠构造大幅增加了过滤接触面积,具有比表面积大、容尘量大、风阻小等特点,同时具备抗腐蚀、耐高温特性。过滤精度达到0.3微米,对亚微米级颗粒的过滤效率达99.99%,除烟净化率99.9%。激光切割产生的金属氧化物颗粒、非金属材料微粒,都在这一层被高效拦截。更换周期为6至12个月。
第三层:气体过滤层——清除异味和有害气体。 这一层专门解决“烟看不见了味道还在”的问题。申瑞采用柱状活性炭颗粒配合分子筛、氧化剂等配置,具有超大比表面积和超强吸附力,能够有效吸附一氧化碳、甲醛、苯系物等有害化学气体和异味。浸渍型活性炭加分子筛及氧化剂的组合,使有害气体的吸附更加彻底,而非简单地掩盖气味。
三层过滤层层递进,净化后的空气达到室内排放标准,可直接在室内循环,无需外接管道排到户外。这意味着车间内的冷气或暖气不会流失,既保障了空气质量,又节约了能源成本。
四、产品矩阵:不同场景的精准匹配
申瑞针对不同规模的激光切割场景,提供了多款烟尘净化机型,从小型激光打标到大型激光切割均有覆盖。
SRA-200XP——小型激光打标/雕刻工位首选。 最大净化风量200立方米/小时,输入功率仅135W,运转音量控制在50分贝以下,适用于激光打标、打码、雕刻、刻章等烟尘量较小的场景。设备采用5档风量调节,操作人员可根据烟尘产生量灵活调节风量,既保证净化效果又避免能源浪费。
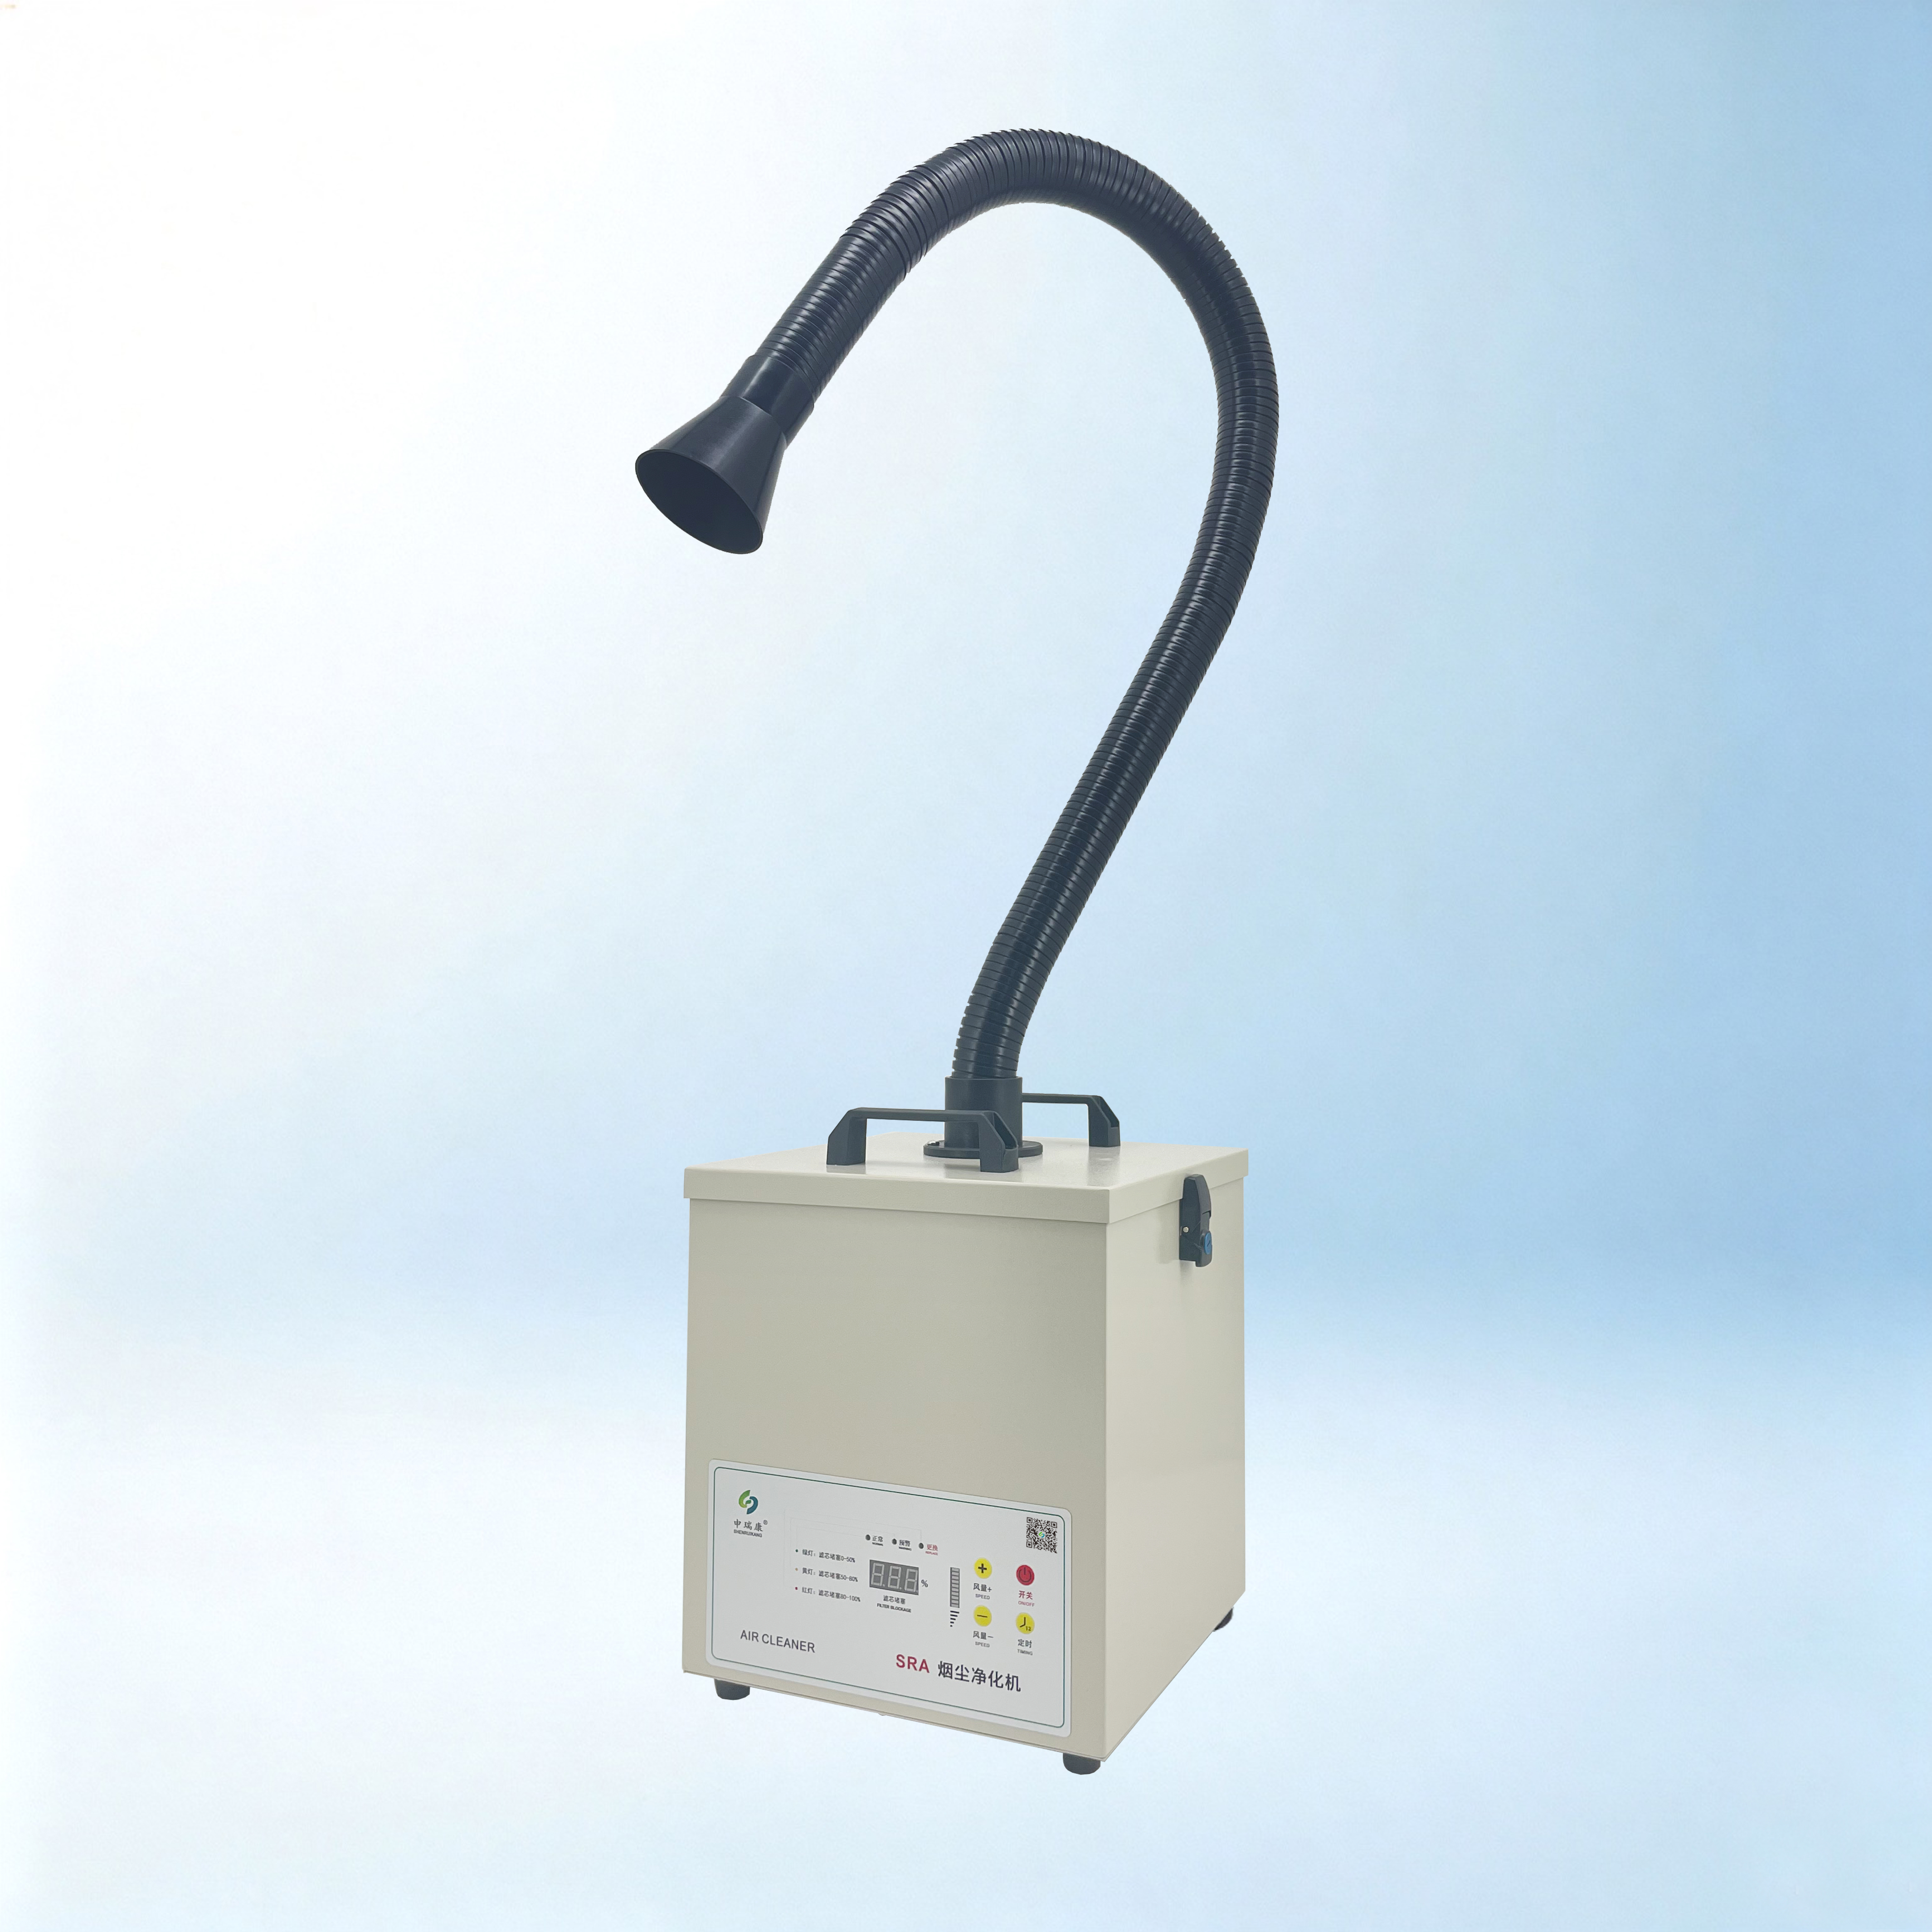
SRA-500XP——中型激光切割/焊接工位利器。 680立方米/小时的风量,输入功率500W,配备2×φ75mm双进风口,净化除烟率99.9%以上,适用于激光雕刻、切割、焊接等烟尘异味处理。双进风口设计使其能够同时覆盖两个吸烟点位,适合工位切换或双工位操作场景。
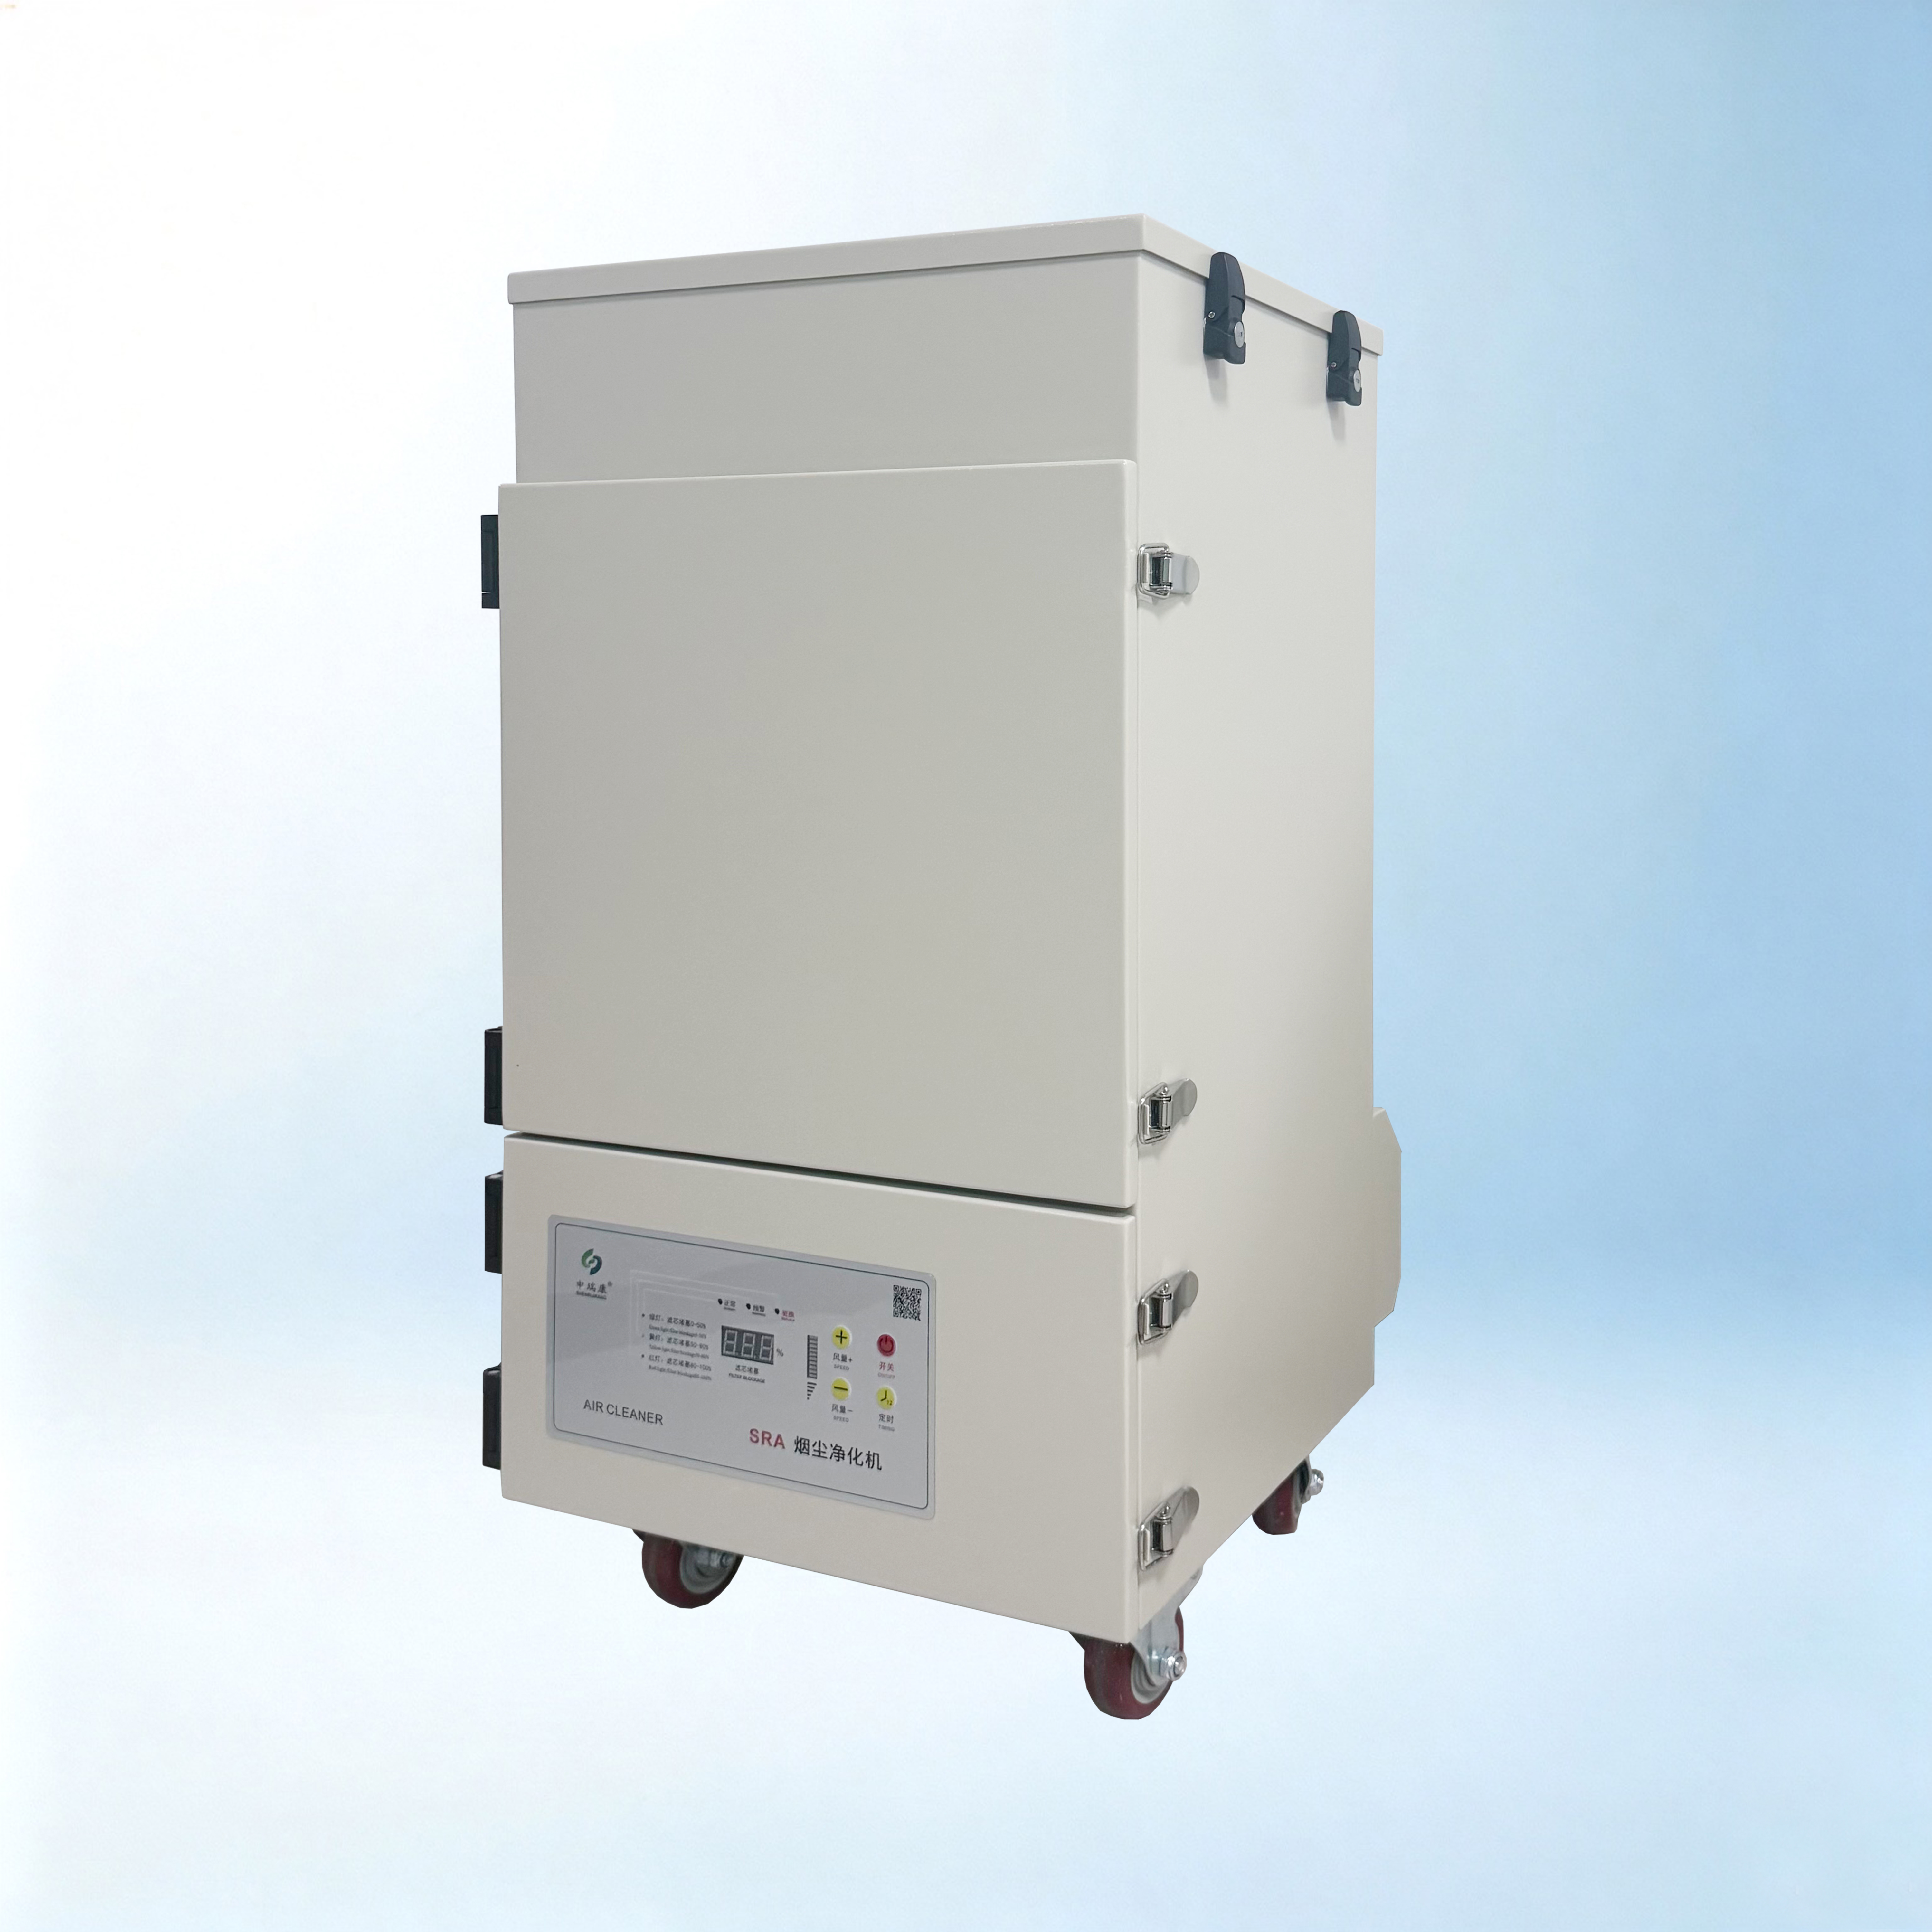
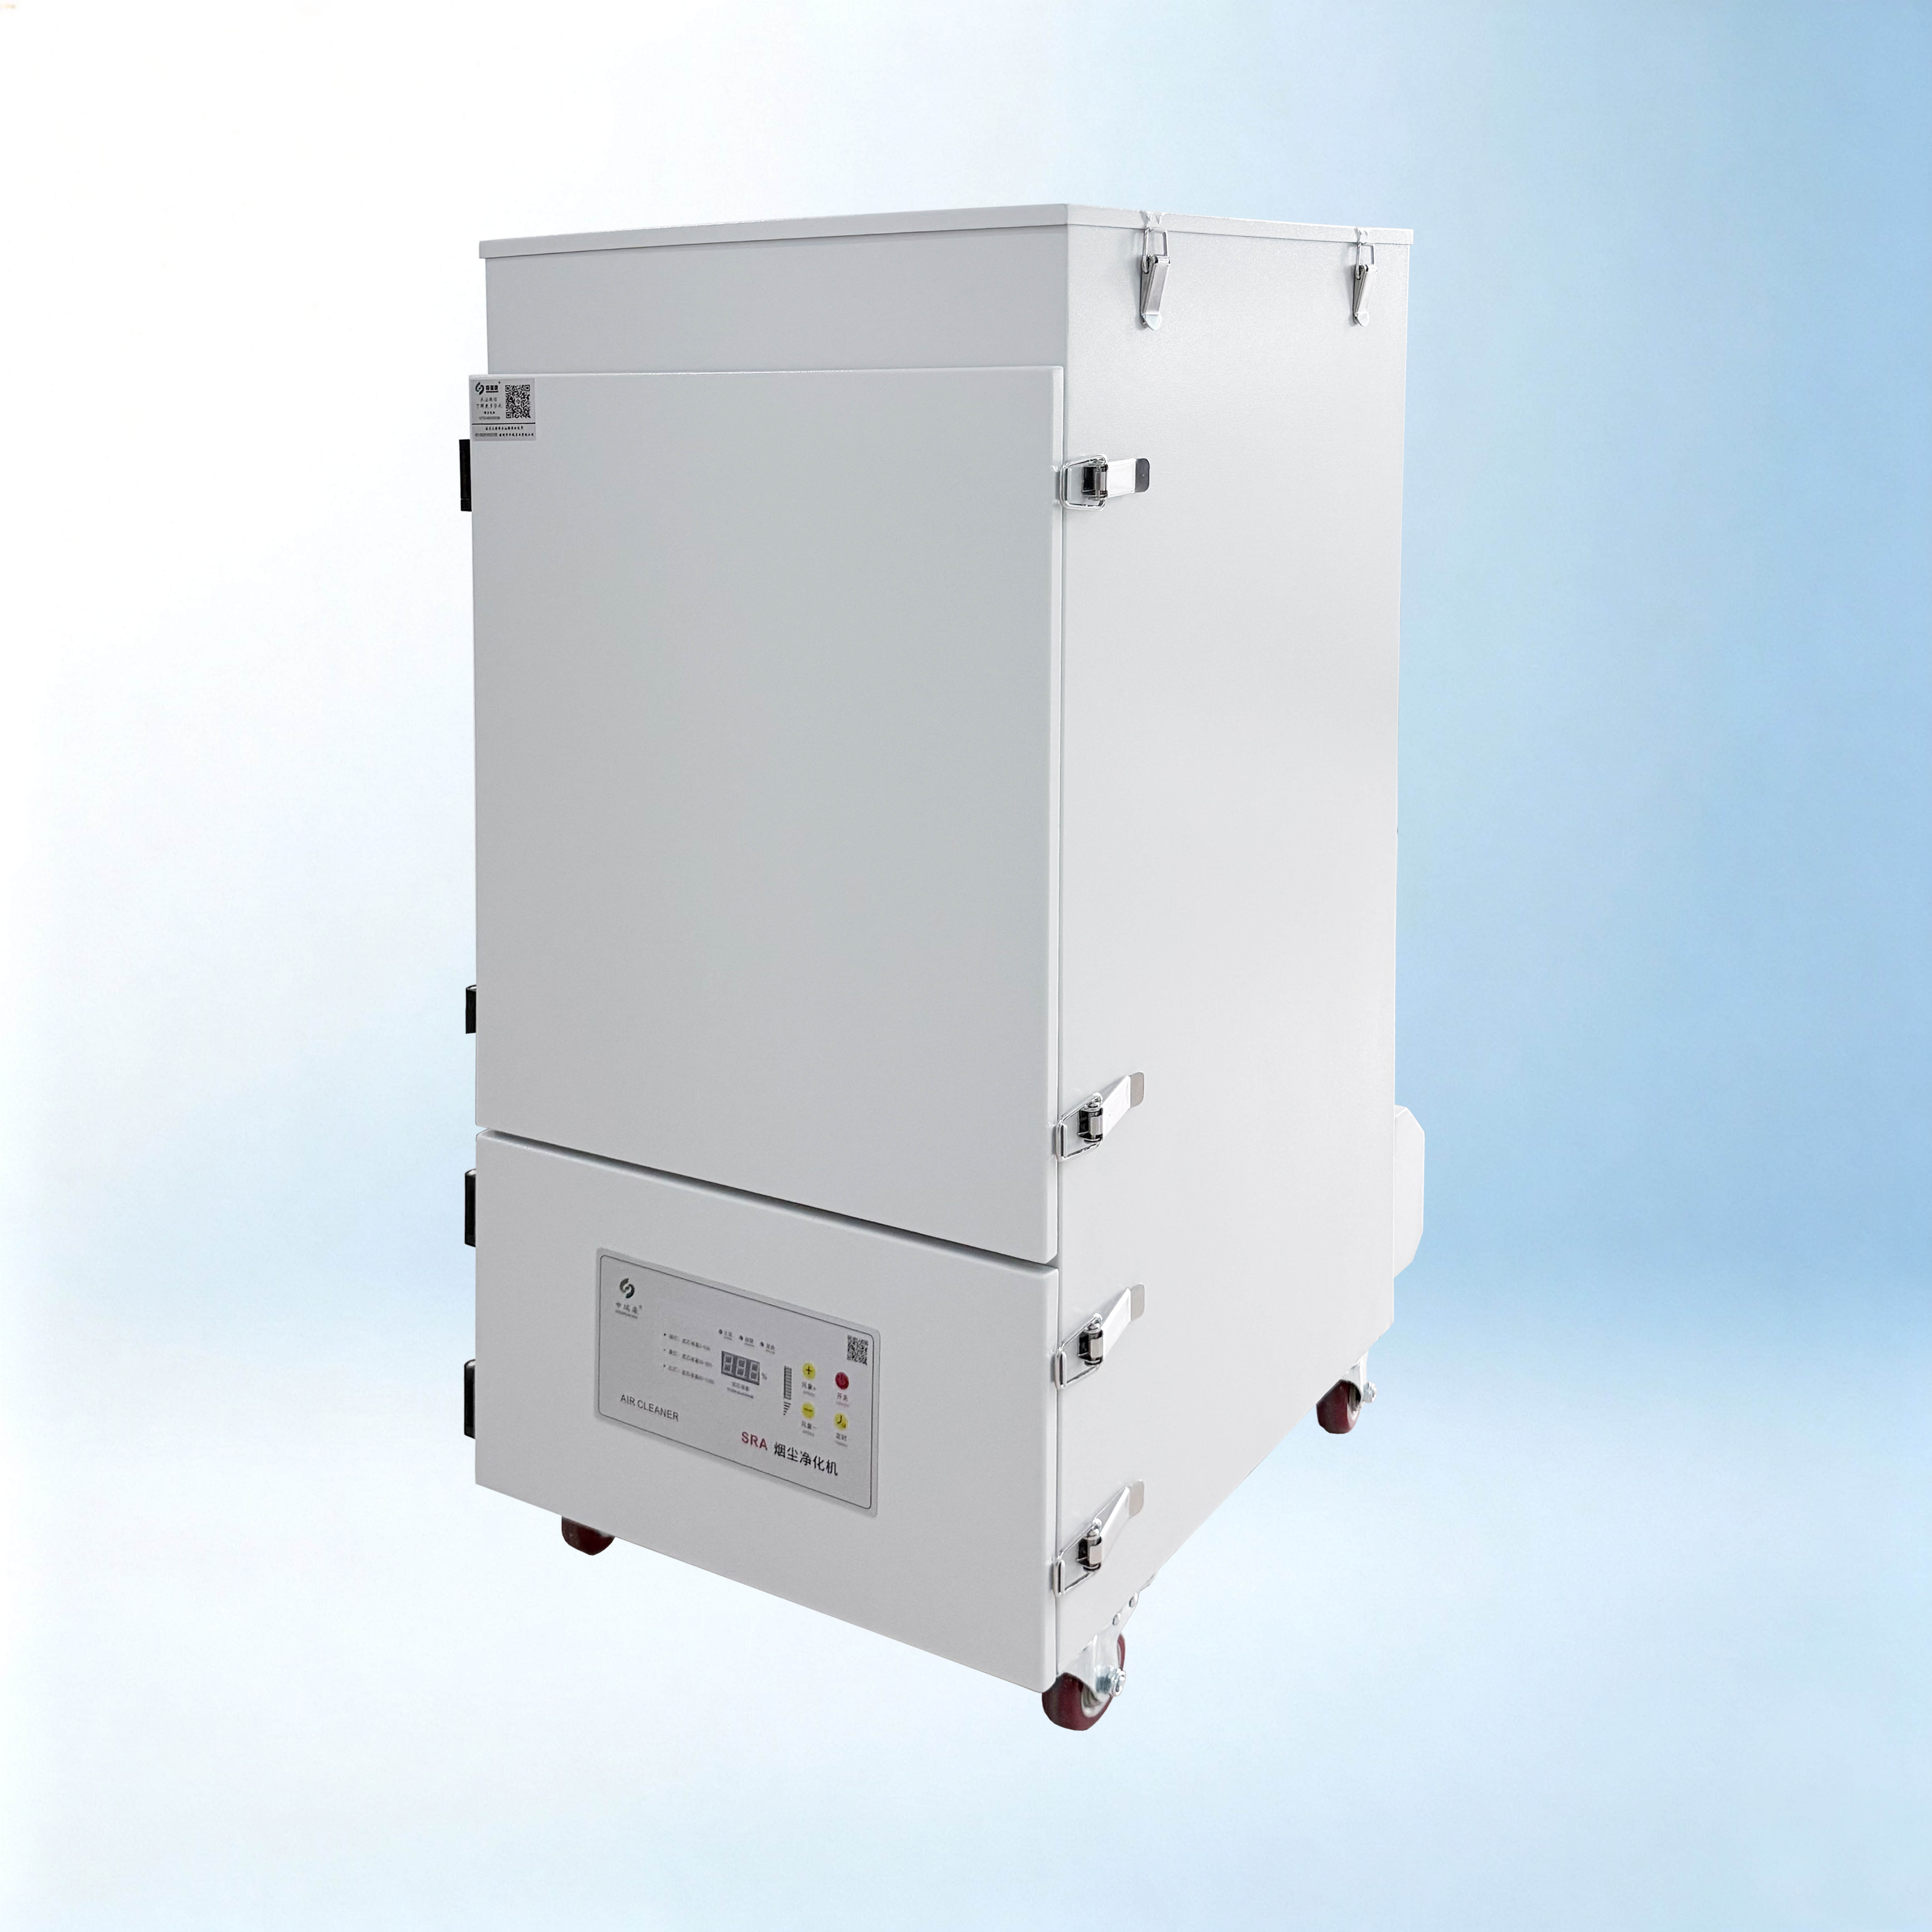
SRA-1200XP——大型激光切割车间的核心装备。 针对高功率激光切割产生的大量烟尘,SRA-1200XP提供了最大1600立方米/小时的净化风量,输入功率1KW,采用160毫米大口径进风口,净化除烟率99%以上。其三层过滤系统配置更为强悍:预过滤层采用F7级初效预过滤棉袋状结构,主过滤层为进口玻璃纤维HEPA过滤器,气体过滤层厚度达70毫米的复合气体过滤器。该机型专门为波峰焊、激光切割、雕刻等烟尘异味比较严重的场合设计,适用于食品、医药、汽车、饮料、智能卡、工业自动化等行业中激光加工过程的烟尘净化。
五、智能控制与实用设计:让净化更省心
申瑞净化机在用户体验方面做了多项贴心优化。
风量连续可调。 设备采用5档风量调节,工人可根据激光加工功率、材料类型和烟雾产生量灵活调节风量——高功率激光切割时调至大风量,精准捕捉大量烟雾;小功率激光打标时调至适宜风量,节能又高效。
滤芯堵塞智能报警。 过滤层压差自动检测反馈控制系统实时监测滤芯状态,当过滤层堵塞时发出红灯报警信号,提示及时更换滤芯,避免因滤芯失效导致净化效果下降。
低噪音运行。 进口软启动无刷风机在提供高压高转速的同时,将运转音量控制在50至65分贝,不会对工作环境造成噪音干扰,工人可以在净化器运行的同时正常交流。
滤芯更换简便。 过滤器采用模块化设计,层层保护,更换简便,使用寿命长。预过滤层1至3个月更换一次,主过滤层和气体过滤层6至12个月更换一次,维护成本可控。
六、选型与使用建议
风量匹配是选型的关键。 根据工业通风设计规范,集气罩控制风速应达到0.3至0.5米/秒。以单个集气罩为例,当罩口面积为1平方米、控制风速为0.5米/秒时,所需风量约为1800立方米/小时,实际选型应留有安全余量。对于小型激光打标工位,200立方米/小时的风量即可满足;对于中功率激光切割,建议选择680立方米/小时以上的机型;对于高功率激光切割或多工位集中净化,则需要1200立方米/小时以上的大型设备。
使用中的关键要点: 吸烟管口应尽可能靠近切割点,保持在有效捕获范围内;定期检查预过滤层状态,发现明显积尘或变色应及时更换;净化后的空气虽可直接室内循环,但建议车间仍保持适当通风换气,形成“净化+通风”的双重保障。
激光切割产生的烟尘和异味,既是健康隐患,也是设备杀手。申瑞激光烟尘净化机以三层过滤系统为核心,从预过滤拦截大颗粒,到HEPA高效过滤亚微米颗粒,再到活性炭吸附有害气体和异味,形成了“颗粒物+气态污染物”的完整净化链条。配滤芯堵塞智能报警,不同规模的激光切割场景都能找到适配的净化方案,在保障操作人员呼吸健康的同时,也为激光设备的长效稳定运行筑起了一道可靠的防线。